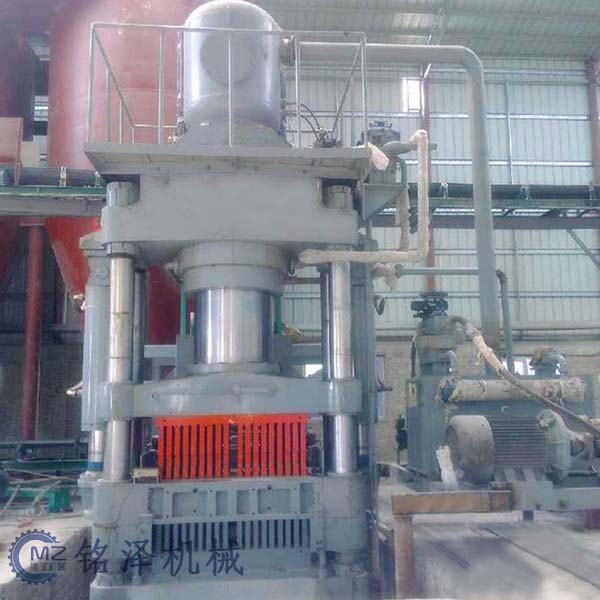
不是越大越好。液压砖机的压力要“够、稳、均匀”,比单纯追求高吨位更重要。
为什么不能一味加大压力
-
压力过低:砖坯孔隙多、密实度差,强度上不去,容易出现酥松、缺角、尺寸不稳。
-
压力过高:坯体内空气排不出去,卸压后容易反弹,产生层裂、隐裂;蒸压后裂纹更明显,还会掉渣、飞边。
-
设备损耗大:压力过高会加速模具、油缸、密封件磨损,增加能耗和故障率。
-
原料有“最佳压力点”:粉煤灰、灰砂、煤矸石等混合料并不是压力越大越密实,超过合适区间后,密实度提升有限,缺陷反而增加。
压力该怎么看
-
看成型压力,而不是只看主机吨位:同一台150吨砖机,一次压4块和压6块,单块砖实际受力不同。
-
看压力分布和加压方式:双面加压、多次加压、先轻后重排气,往往比单纯加大一次压力更有效。
-
看原料和砖型:粉煤灰蒸压砖、灰砂砖、煤矸石砖、空心砖、透水砖对压力要求都不一样。
-
看蒸压工艺匹配:蒸养/蒸压砖的成品强度不只靠压制,还要靠蒸压釜的温度、压力和时间;压制过紧但养护跟不上,也可能出现外熟内生。
实际选型时建议这样判断
-
先用你的原料做小样试压,看砖坯外观、边角、裂纹和强度。
-
再根据目标砖型确定合理压力区间,而不是一上来选最大吨位。
-
优先选压力可调、保压时间可调、支持二次加压的设备。
-
重点看模具精度、布料均匀性、脱模稳定性,这些直接影响成品率。
简单说:压力够用、排气顺畅、砖坯不裂、强度稳定,就是合适压力。如果拿粉煤灰蒸压砖或煤矸石砖做,建议先按原料配比试几组压力,比只看设备吨位更靠谱。